

Wenn Sie schon einmal einem hydraulischen Abbruchhammer bei der Arbeit auf einer Baustelle dabei zugeschaut haben, wie er Betonplatten durchbricht, Fels aufbricht oder alte Strukturen abreißt, ist Ihnen wahrscheinlich aufgefallen, wie unerbittlich diese Komponenten Schlägen standhalten. Aber für jeden, der sich Tag für Tag auf diese Maschinen verlässt, ist der Kolben der heimliche Held des gesamten Betriebs. Es ist das Teil, das die wiederholte, starke Aufprallkraft ausübt, die die eigentliche Arbeit verrichtet, und es ist einer brutalen Kombination aus extremem Druck, Reibung, korrosiver Hydraulikflüssigkeit und ständiger mechanischer Belastung ausgesetzt. Deshalb ist die richtige Oberflächenbehandlung eines Hydraulikhammerkolbens nicht nur ein Qualitätsdetail – es ist der Unterschied zwischen einem Teil, das sechs Monate hält, und einem Teil, das jahrelang starker Beanspruchung standhält.
Als Zulieferer, der unzählige Stunden damit verbracht hat, mit Bautrupps, Wartungsmanagern und Anlagenbedienern zu sprechen, habe ich aus erster Hand gesehen, wie die Wahl der falschen Oberflächenbehandlung zu katastrophalen Ausfällen führen kann: Kolben, die im Zylinder festsitzen, vorzeitig verschleißen oder sogar während der Arbeit unter Druck reißen. Heute möchte ich die gängigsten und effektivsten Oberflächenbehandlungen vorstellen, die wir für unsere Hydraulikhammerkolben verwenden, warum jede einzelne davon wichtig ist und wie sie Ihre Maschinen am Laufen halten, wenn Sie sie am meisten brauchen.
Lassen Sie uns zunächst den Kontext festlegen. Ein hydraulischer Brecherkolben arbeitet in einem präzisionsgefertigten Zylinder und bewegt sich mit Geschwindigkeiten, die Hunderte von Zyklen pro Minute erreichen können, schnell hin und her. Bei jedem Schlag trifft es so hart auf die Oberseite des Meißels – ein weiteres kritisches Bauteil –, dass kleine Metallpartikel abgeschert werden, während es gleichzeitig gegen die Zylinderwand gleitet und mit Hydrauliköl interagiert, das winzige Mengen an Zusätzen und manchmal Feuchtigkeit enthält. Wenn die Oberfläche des Kolbens nicht robust genug ist, passieren zwei Dinge: Entweder nutzt sie sich ab, wodurch Lücken entstehen, durch die Hydraulikflüssigkeit austreten kann, wodurch Druck und Leistung sinken, oder sie setzt sich im Zylinder fest, was zu teuren Ausfallzeiten führt. Bei der Oberflächenbehandlung geht es darum, die oberste Schicht des Kolbenmetalls (normalerweise hochfester legierter Stahl, der auf Schlagfestigkeit ausgelegt ist) zu modifizieren, um ihm Eigenschaften zu verleihen, die das Rohmaterial allein nicht bieten kann.
Die Standardbehandlung, die wir in unserem Betrieb am häufigsten anwenden, ist das Nitrieren. Nitrieren ist ein thermochemischer Prozess, bei dem wir den Kolben in einer stickstoffreichen Atmosphäre, die in die äußeren 0,1 bis 0,5 mm des Stahls diffundiert, auf etwa 520 °C (970 °F) erhitzen. Dieser Stickstoff bildet über mehrere Stunden auf der Oberfläche harte, verschleißfeste Verbindungen wie Eisennitrid. Das Ergebnis ist eine Kolbenoberfläche, die drei- bis viermal härter ist als unbehandelter Stahl – hart genug, um dem ständigen Abrieb durch Metallpartikel und der Reibung an der Zylinderwand zu widerstehen.

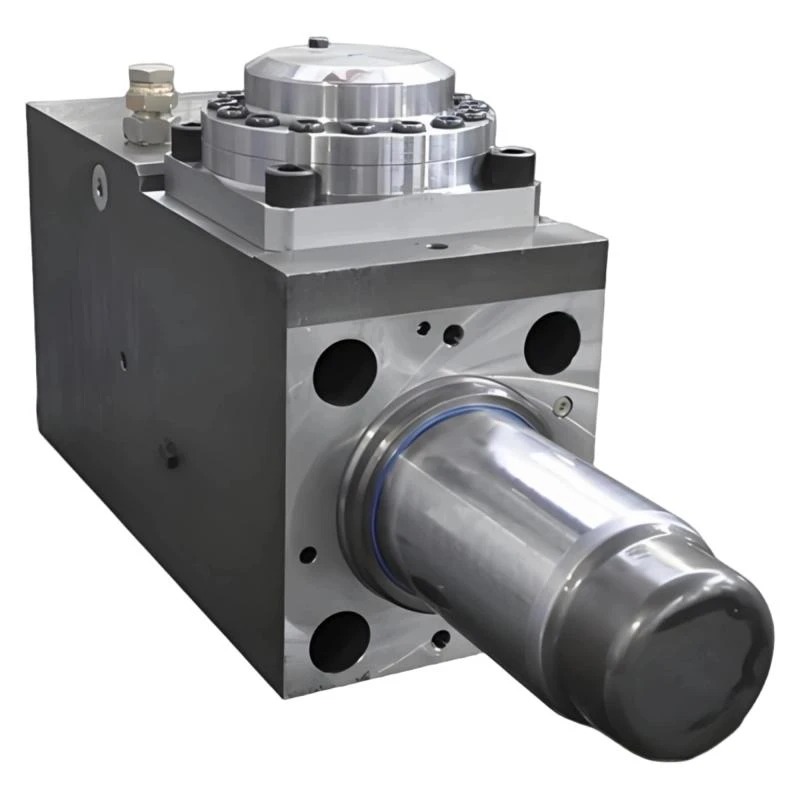
Aber Nitrieren steigert nicht nur die Härte. Es führt auch Druckeigenspannungen in die Oberflächenschicht ein, was einen großen Vorteil für die Schlagfestigkeit darstellt. Wenn ein Kolben einen massiven Schlag auf den Meißel erleidet, tragen diese Druckspannungen dazu bei, die Bildung oder Ausbreitung von Rissen zu verhindern – etwas, das roher Stahl allein nicht bewirken kann. Wir haben festgestellt, dass mit Nitrierung behandelte Kolben in der Regel eine zwei- bis dreimal längere Lebensdauer haben als unbehandelte, insbesondere bei mittelschweren Anwendungen wie allgemeinen Abbrucharbeiten oder Straßenreparaturen. Allerdings ist Nitrieren nicht perfekt. Es ist nicht ideal für Kolben, die in extrem korrosiven Umgebungen arbeiten, wie zum Beispiel im Schiffsbau, wo Salzwasser in das Hydrauliksystem eindringen kann. In diesen Fällen kombinieren wir das Nitrieren mit einer anderen Behandlung oder wechseln ganz zu einer anderen Methode.
Eine weitere Behandlung, die wir häufig anwenden, ist die Verchromung, insbesondere die Hartverchromung (manchmal auch Industriechrom genannt). Im Gegensatz zu dekorativem Chrom, das man auf Autoteilen sieht, wird Hartchrom in viel dickeren Schichten – normalerweise 0,05 bis 0,2 mm – aufgetragen und ist auf Verschleiß- und Korrosionsbeständigkeit ausgelegt. Bei diesem Verfahren wird der Kolben in eine Chromelektrolytlösung getaucht und ein elektrischer Strom angelegt, der eine dichte, harte Chromschicht auf der Oberfläche abscheidet. Hartchrom verfügt über eine sehr hohe Härte (ca. 70 HRC, je nach Verfahren) und eine hervorragende Abrieb- und Korrosionsbeständigkeit, was es zu einer beliebten Wahl für Hochleistungs-Hydraulikhämmer macht, die im Bergbau oder in Steinbrüchen eingesetzt werden, wo die Bedingungen besonders rau sind.
Bei der Hartverchromung ist zu beachten, dass vor der Beschichtung eine sehr glatte, präzise Oberfläche des Kolbens erforderlich ist. Kratzer oder Unvollkommenheiten im Rohstahl zeigen sich in der endgültigen Chromschicht und führen zu Schwachstellen, die bei starker Belastung abplatzen oder abplatzen können. Aus diesem Grund unterzieht unser Team jeden Kolben vor der Beschichtung einem strengen Präzisionsschleifschritt, um sicherzustellen, dass die Oberfläche perfekt gleichmäßig ist. Wir achten außerdem stets darauf, das Chrom so aufzutragen, dass eine feine, kontrollierte Oberflächenbeschaffenheit entsteht, die dazu beiträgt, die Reibung am Zylinder zu verringern. Für Kunden, die in diesen extremen, stark verschleißenden Umgebungen arbeiten, sind hartverchromte Kolben oft besser als nitrierte Kolben, obwohl es sich um ein etwas teureres Verfahren handelt und sich daher gut für Anwendungen eignet, bei denen Ausfallzeiten extrem kostspielig sind.
Für Kolben, die ein Gleichgewicht zwischen Verschleißfestigkeit und Korrosionsbeständigkeit erfordern – beispielsweise für Auftragnehmer, die in Bereichen mit hoher Luftfeuchtigkeit oder Feuchtigkeitseinwirkung arbeiten – verwenden wir oft ein Verfahren namens stromloses Vernickeln. Im Gegensatz zu Hartchrom, bei dem elektrischer Strom zum Abscheiden von Metall verwendet wird, handelt es sich bei stromlosem Nickel um einen chemischen Prozess, der unabhängig von der Form des Teils eine gleichmäßige Schicht aus einer Nickel-Phosphor-Legierung auf der Kolbenoberfläche abscheidet. Das ist ein großer Vorteil: Da Hydraulikhammerkolben über komplexe, präzisionsbearbeitete Oberflächen verfügen, gewährleistet stromloses Nickel eine gleichmäßige Abdeckung aller Bereiche, einschließlich der Kanten und Rillen, an denen häufig Verschleiß auftritt.
Die Härte von Chemisch-Nickel kann durch Variation des Phosphorgehalts in der Legierung eingestellt werden; Schichten mit 10–12 % Phosphor werden wärmebehandelt, um Härtegrade von etwa 55–65 HRC zu erreichen, was genau das Richtige für Kolbenanwendungen ist. Es verfügt außerdem über eine hervorragende Korrosionsbeständigkeit, die in vielen Fällen weitaus besser ist als Nitrierung oder Hartchrom, da die Nickelschicht als Barriere gegen Feuchtigkeit und korrosive Hydraulikflüssigkeitszusätze fungiert. Ein Nachteil besteht darin, dass Chemisch-Nickel etwas weicher als Hartchrom ist und daher nicht die beste Wahl für die extremsten Bergbauanwendungen ist. Aber für allgemeine Bau-, Landschafts- oder Abbrucharbeiten unter mäßig korrosiven Bedingungen ist es eine zuverlässige und kostengünstige Option.
In den letzten Jahren haben wir damit begonnen, eine PVD-Beschichtung (Physical Vapour Deposition) für einige unserer Premium-Linien von Hydraulikhammerkolben zu integrieren, insbesondere für Hochleistungshämmer, die in speziellen Anwendungen wie dem Brechen von Stahlbeton oder großen Felsbrocken eingesetzt werden. PVD ist ein Prozess, bei dem wir ein Zielmaterial (normalerweise Titannitrid oder TiN) in einer Vakuumkammer erhitzen, bis es verdampft. Anschließend lassen wir die Dampfpartikel auf der Kolbenoberfläche kondensieren und bilden eine dünne (ca. 2–5 Mikrometer), aber extrem harte Schicht. TiN-Beschichtungen haben eine Härte von bis zu 80 HRC, sind sehr widerstandsfähig gegen Reibung und Verschleiß und haben einen niedrigen Reibungskoeffizienten, was bedeutet, dass sie sanft an der Zylinderwand gleiten, ohne zusätzliche Wärme zu erzeugen.
Der größte Vorteil von PVD besteht darin, dass es sich um einen Niedertemperaturprozess handelt – wir erhitzen den Kolben nur auf etwa 400 °C, was bedeutet, dass die präzisionsgefertigten Abmessungen des Teils nicht verzerrt werden. Dies ist für Kolben von entscheidender Bedeutung, da bereits eine geringfügige Verformung den Sitz im Zylinder beeinträchtigen und zu Undichtigkeiten oder Festfressen führen kann. Es verleiht dem Kolben außerdem eine charakteristische goldene Farbe, was ein guter optischer Hinweis darauf ist, dass er PVD-beschichtet ist. Der einzige Nachteil besteht darin, dass PVD-Beschichtungen sehr dünn sind und daher nicht so viel Schlagfestigkeit bieten wie Nitrieren oder Hartchrom. Aus diesem Grund tragen wir normalerweise eine PVD-Beschichtung auf eine nitrierte Grundschicht auf und kombinieren so die Zähigkeit des Nitrierens mit der geringen Reibung von PVD für maximale Leistung bei Hochgeschwindigkeits- und Stoßanwendungen.
Nun möchte ich klarstellen: Die Wahl der richtigen Oberflächenbehandlung ist keine allgemeingültige Entscheidung. Es hängt von vielen Faktoren ab: welche Art von Arbeit der Hydraulikhammer verrichtet, in welcher Umgebung er eingesetzt wird, wie oft die Maschine verwendet wird und sogar von der Qualität der verwendeten Hydraulikflüssigkeit. Beispielsweise benötigt ein Bauunternehmer, der einen Hammer 10 Stunden am Tag, 6 Tage die Woche in einem trockenen, staubigen Steinbruch aufbricht, eine andere Kolbenbehandlung als ein kleinerer Bauunternehmer, der einen Hammer einige Tage im Monat für den Abbruch von Wohngebäuden in einem feuchten Klima einsetzt.
Im Laufe der Jahre haben wir gesehen, dass es auch wichtig ist, den Kolben mit kompatiblen Ersatzteilen zu kombinieren. Der Kolben arbeitet mit Teilen wie dem zusammenHydraulischer Brechzylinder, das Innere und ÄußereInnere und äußere Buchsedie den Kolben führen, und dieMeißel für Hydraulikhammerdass der Kolben schlägt. Wenn der Zylinder verschlissen ist, reicht auch die beste Oberflächenbehandlung des Kolbens nicht aus, um übermäßigen Verschleiß zu verhindern. Ebenso dieHydraulikhammer-ÖlleitungDas Ventil, das die Flüssigkeit zum Kolben transportiert, muss in gutem Zustand sein, um einen konstanten Druck aufrechtzuerhalten, wodurch die Belastung des Kolbens verringert wird. Wir empfehlen unseren Kunden immer, diese Teile beim Austausch des Kolbens auszutauschen, um die längstmögliche Lebensdauer des gesamten Hammers zu erreichen.
Als Lieferant besteht unsere Aufgabe nicht nur darin, Kolben zu verkaufen, sondern auch darin, Kunden bei der Auswahl des richtigen Teils und der richtigen Oberflächenbehandlung für ihre spezifischen Anforderungen zu unterstützen. Im letzten Jahrzehnt haben wir unseren Ruf aufgebaut, indem wir eng mit Betreibern zusammengearbeitet haben, um deren Herausforderungen zu verstehen, verschiedene Behandlungen unter realen Bedingungen zu testen und unsere Prozesse zu verfeinern, um Teile zu liefern, die nicht nur den Industriestandards entsprechen, sondern diese sogar übertreffen. Wir haben gesehen, dass Kolben, die wir mit nitrierten Oberflächen geliefert haben, bei schwerem Abbruch drei Jahre lang halten, und Hartchromkolben halten im Bergbaubetrieb fünf Jahre lang. Diese Art von Zuverlässigkeit sorgt dafür, dass unsere Kunden wiederkommen, und was uns von Unternehmen unterscheidet, die nur bei der Oberflächenbehandlung Abstriche machen, um die Kosten zu senken.
Wenn Sie auf der Suche nach Hydraulikhammerkolben sind oder Ihre aktuellen Teile aufrüsten möchten, um Ausfallzeiten zu reduzieren und die Wartungskosten zu senken, helfen wir Ihnen gerne weiter. Wir bieten eine Reihe von Oberflächenbehandlungen an, von der Standardnitrierung bis zur Premium-PVD-Beschichtung, und können auch alle kompatiblen Ersatzteile liefern, die Sie benötigen:Seitenbolzen des Hydraulikhammers,Meißel für Hydraulikhammer,Innere und äußere Buchse,Hydraulischer Brechzylinder, UndHydraulikhammer-Ölleitung. Wir sind uns darüber im Klaren, dass Bau- und Bergbaubetriebe enge Zeitpläne haben. Daher bieten wir schnelle Durchlaufzeiten und wettbewerbsfähige Preise ohne Abstriche bei der Qualität.
Referenzen:
- Totten, GE, & Eastwood, L. (2006). Stahlwärmebehandlung: Metallurgie und Prozesse. CRC-Presse.
- Kleesattel, K. & Hoyer, K. (2003). Oberflächentechnik für Verschleißfestigkeit. ASM International.
- Konstruktions- und Wartungshandbuch für Hydraulikhammer. Internationaler Verband der Baumaschinenhersteller, 2021.
- Bobzin, K. (2011). Dünne Filme: Prozesse der physikalischen Gasphasenabscheidung (PVD) und ihre Anwendungen. Wiley-VCH.
- Korrosionsbeständigkeit technischer Materialien. NACE International, 2018.


